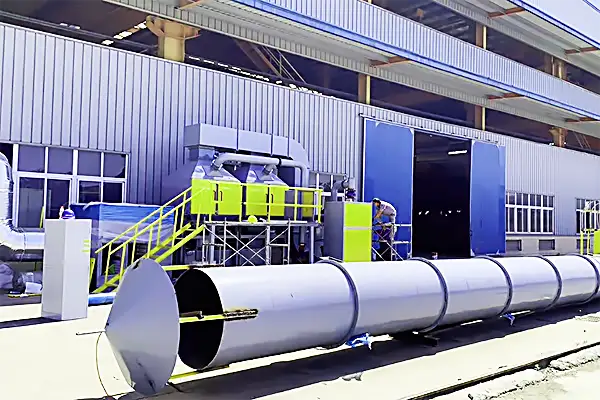
RCO催化燃烧设备通过利用催化剂加速燃烧反应,实现有效节能和减少污染物排放,从而帮助实现节能降耗。
RCO催化燃烧设备的工作原理主要依赖于催化剂的作用,通过降低反应活化能,使得燃烧反应在较低的温度下进行,从而减少了能源消耗。这种技术不仅提高了燃烧效率,还降低了废气中的污染物排放,如氮氧化物、一氧化碳和挥发性有机物等,达到了治理环境污染的目的。此外,RCO催化燃烧设备运行稳定可靠,催化剂寿命长,可以长期有效地减少排放,实现企业的环保标准和要求。设备的节能降耗、使用寿命长以及维护成本低等特点,为企业带来了经济效益。RCO催化燃烧技术还具有多项精良的技术特点,如优秀的耐高温性能、低空气预热温度、广泛的催化物质适应性等,使其成为环保治理领域的重要一员,为保护地球环境和人民健康作出更大的贡献。
有效节能:通过催化剂的作用,使得燃烧反应在较低的温度下进行,减少了能源的消耗。
减少污染物排放:将有害物质转化为无害的二氧化碳和水,降低了废气中的污染物浓度。
稳定性高:催化剂具有较高的稳定性和抗毒性,能够在恶劣的环境条件下长期稳定运行废气处理工作。
适用范围广:RCO催化燃烧技术适用于各种燃料和燃烧条件,具有较强的适应性。
运行成本低:设备的维护成本低,使用寿命长,为企业节省了运营成本。
综上所述,RCO催化燃烧设备通过其有效、节能、环保的特性,实现了节能降耗的目标,同时也有助于保护环境,提高资源利用效率。
上一篇:简述RCO催化燃烧设备的工作原理
下一篇:废气处理设备种类
如果您对我们的产品感兴趣,想要了解详情以及报价,请留下您的详细信息,我们将在24小时内安排专业的技术经理给您回复。
交流产品需求
专家定制设备
售后找朴华
电话:15890137611
地址:河南省郑州市高新技术产业开发区
主要适用于存在有组织废气、粉尘或无组织排放治理需求的制造类企业,具体需结合自身生产工艺、污染物成分与当地排放要求判断。
关键看三个参数:风量、污染物浓度与成分。低浓度大风量、高浓度小风量、含尘含油、高温高湿等不同情形,对应的工艺选择差异明显。
常见原因包括滤袋或吸附材料饱和、预处理单元失效、实际风量偏离设计值、设备密封老化与管道积尘等,需通过定期检修与耗材更换加以避免。
以项目所在地生态环境部门批复的执行标准为准;同时需比较所属行业排放标准与地方标准,按较严值执行。