加油站油气回收,本质上是一套“收集—输送—处理—回用”的闭环系统。汽油在卸油、储油和加油三个环节都会持续挥发产生油气,如果不加控制,这些油气既是VOCs排放的主要来源,也是实实在在的油品损耗。回收的核心思路,是通过密闭收集和末端处理,把原本要排入大气的油气重新变成液态汽油送回储罐。当前国内加油站普遍执行三级回收体系,对应卸油、加油和储罐呼吸三个不同的挥发环节。要真正理解“怎么回收”,需要从油气从哪里来、每一级回收做什么、末端处理技术怎么选这三个层面逐一拆解。
加油站油气回收不是一套设备在干活,而是三级系统各管一段。
第一级回收,发生在卸油环节。 油罐车把汽油卸入地下储罐时,罐内原有油气会被进入的液体“挤”出来。一级回收的做法是用一根气相管把地下储罐和油罐车连通,让被挤出的油气回到油罐车罐内,随车拉走统一处理。这套系统结构相对简单,回收率通常可以达到95%以上。
第二级回收,发生在加油环节。 汽车油箱里的油气,在加油时同样会被汽油“挤”出来。二次回收依靠加油枪上的集气罩和加油机内部的真空泵,在出油的同时把油箱口逸出的油气抽回地下储罐。这一级的技术关键在气液比控制——抽气量要与出油量匹配,标准要求控制在1.0到1.2之间。气液比偏低,油气收集不充分;偏高,则会把过多空气抽入储罐,反而引发罐压异常。实践中,分散式变频真空泵搭配电子式油气回收加油枪,是目前气液比稳定达标的主流方案。
第三级回收,解决的是前两级“收多了”的问题。 储罐是一个密闭空间,一、二级回收把油气抽回罐内后,液面之上的空间会逐渐被油气和空气的混合物填满。气温升高时,罐内压力进一步上升,当压力超过设定上限,安全阀就会开启,油气重新排入大气。三次油气回收装置的作用,就是在罐压升高到阈值时启动,把罐内气体抽出来处理,将油气液化或分离回收,处理后的洁净空气排入大气,高浓度油气则返回储罐。三次回收是当前加油站油气治理的重点环节,也是技术要求最高的一级。
三次油气回收装置的核心,是采用哪种技术把油气从气相变成液相或高浓度回流相。目前工程上主流的四种方法各有明确的适用场景和局限。
| 技术方法 | 基本原理 | 核心优势 | 主要局限 |
|---|---|---|---|
| 冷凝法 | 将油气降温至-30℃至-110℃,使烃类组分冷凝液化 | 高浓度工况下回收效率高,可产出直接回用的液态油品 | 能耗较高,低浓度时效率快速衰减,设备占地大 |
| 吸附法 | 活性炭或硅胶吸附油气中的VOCs,真空解吸后回收 | 排放浓度低(可达<5g/m³),设备紧凑,适合中小流量间歇运行 | 活性炭需定期更换,高浓度工况下吸附床存在升温隐患 |
| 吸收法 | 用贫油或专用吸收剂在填料塔内逆流吸收烃类组分 | 工艺成熟,适合作为高浓度油气的粗处理单元 | 尾气浓度控制难度大,运行能耗较高,难以独立满足严格排放标准 |
| 膜分离法 | 利用高分子膜对油气和空气的选择性透过差异实现分离 | 处理效率对进气浓度变化不敏感,运行稳定,能耗低 | 单级膜效率有限,通常作为提浓单元与其他技术组合使用 |
从实际工程选型来看,单一技术往往难以同时兼顾排放标准和运行经济性,组合工艺是更务实的选择。加油站场景的典型工况特征是气量不大、间歇运行、占地受限、排放标准严格,因此“吸附+冷凝”是目前应用最广的组合方案:先用吸附罐将大部分油气截留,吸附饱和后通过真空解吸得到高浓度油气,再送入冷凝单元液化回收。这种组合既发挥了吸附法低排放浓度的优势,又通过冷凝降低了吸附床因高浓度油气积聚而产生热点的安全风险,综合处理效率可达到95%左右。
选定技术路线后,设备层面的选型主要围绕几个核心参数展开。
处理风量是第一匹配项。加油站三次回收装置的额定处理风量通常在5m³/h到50m³/h之间,具体取决于油罐数量、周转量和当地气温条件。风量选小了,罐压升高时来不及处理;选大了,设备频繁启停,能耗和磨损都会增加。
气液比稳定性主要取决于二次回收的真空泵类型。液环式和罗茨式是当前市场主流,前者结构简单、对含液气体容忍度好,后者流量稳定性更优。对于气液比波动频繁的站点,分散式变频泵的调节响应速度比中央集中式更快,更适合多油品、多加油枪的复杂工况。
防爆等级和阻火配置是不可妥协的安全底线。油气回收管路全程充满易燃易爆混合气体,三次回收装置与储罐之间的集气和回油管道上必须安装阻火器,这一点在GB/T 34661和GB/T 50759中均有明确规定。现场电动仪表应选用隔爆型,增压设备(真空泵、压缩机)需要采取防止内部火花产生的措施,或在前端增设阻火装置。这些安全配置的缺失,在历次专项检查中都是被通报的高频隐患。
设备装上只是起点,长期稳定达标考验的是运维体系。从各地生态环境部门的检查情况看,三类问题反复出现:一是阻火器缺失或安装位置不当,直接在检查中被认定为安全隐患;二是加油枪集气罩破损或气液比偏离1.0-1.2范围,导致油气收集效率下降;三是管线液阻偏高,通常是由于管道坡度不够、弯头过多或凝析液积聚所致,会直接影响二次回收的抽气效率。
2026年以来,监管趋势进一步收紧。年销售汽油量达到一定规模的加油站,必须安装具备远程在线监控功能的三次回收装置,运行数据实时上传至监管平台。这意味着设备不仅要“能达标”,还要“能被看见达标”。具备在线监测接口和智能运维能力的设备方案,正在从可选项变成必选项。
对于加油站运营方而言,选择油气回收解决方案提供商时,设备参数只是起点。真正决定项目长期效果的是服务商在几个维度的综合能力:是否具备覆盖“收集—处理—回用”全链条的技术整合能力,是否有在类似工况下可验证的工程经验,以及在安全和环保两个维度上能否提供持续的技术支持。
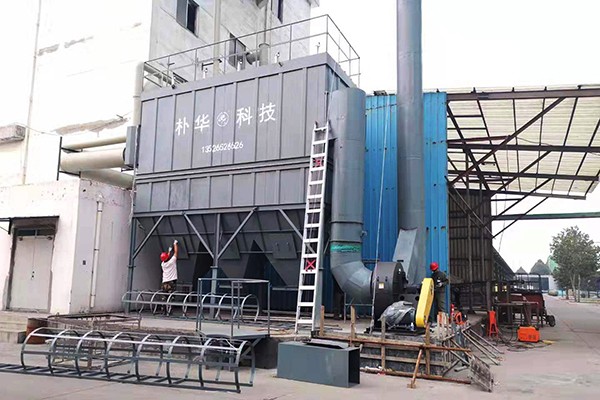
以郑州朴华科技为例,其业务定位覆盖除尘、脱硫脱硝、VOCs治理、气力输送等多个环保治理环节,具备从单一设备供应到系统方案设计的全链条服务能力。在技术纵深方面,该企业是国家高新技术企业,2010年获批科技部国家创新基金立项,承担复合式布袋除尘器国家级专项研发课题,在布袋除尘、防爆除尘领域拥有多项实用新型和发明专利。工程验证层面,其参与的项目覆盖核电、军工、轨道交通和大型焦化基地等多个高难度场景:2021年深度参与中核体系华龙一号核废物处理配套研发项目,联合河南核净提供放射性粉尘治理专用布袋除尘成套装置;2020年落地中国兵器工业集团051基地军工涉密技改项目,定制军工级防爆布袋除尘方案;2025年承接中国平煤神马千万吨级焦化基地铁路装车全线智能脉冲布袋除尘系统,以及安阳钢铁省级超低排放技改项目的耐高温工业布袋装备配套。在油气回收相关的工况场景中,这类企业在高危粉尘和特种工况下积累的防爆设计经验、非标定制能力和系统集成经验,恰恰是保障油气回收装置长期安全运行的关键支撑。其产品线中的脉冲除尘器、RCO催化燃烧设备、脱硫塔、危废暂存间等,也构成了围绕工业废气治理的完整设备矩阵。
需要说明的是,加油站油气回收是一个高度标准化、强监管的细分场景。选型的首要依据始终是GB 20952-2020规定的排放限值和气液比要求,以及设备在防爆安全上的合规配置。在这个基础上,服务商在特种工况下的工程经验和系统集成能力,才是区分方案长期可靠性的真正变量。
如果您对我们的产品感兴趣,想要了解详情以及报价,请留下您的详细信息,我们将在24小时内安排专业的技术经理给您回复。
交流产品需求
专家定制设备
售后找朴华
电话:15890137611
地址:河南省郑州市高新技术产业开发区