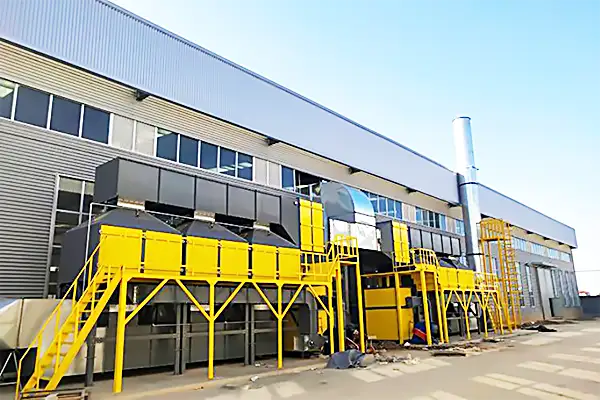
RCO催化燃烧设备是一种有效的有机废气处理技术,特别适用于垃圾除臭焚烧过程中产生的废气处理。这种设备通过催化剂的作用,在较低的温度下将废气中的有机物氧化分解为无害的二氧化碳和水蒸气,同时回收释放出的热能,用于预热进入设备的废气,实现了能量的更大化利用。
RCO设备的工作原理是,废气在预热区被初步加热,随后进入催化反应区。废气中的有机物在催化剂的作用下,与空气中的氧气发生化学反应,生成二氧化碳和水蒸气,同时释放出大量热能。这些热能通过蓄热体被有效回收,用于预热下一轮进入设备的废气,形成热能的循环利用。
有效净化:RCO设备采用有效催化剂,能在较低温度下实现有机物的完全氧化,净化效率高,排放达标。
节能明显:通过蓄热体的热回收作用,RCO设备能回收废气中的大部分热能,明显降低能耗,实现节能减排。
运行稳定:设备采用精良的自动化控制系统,能实时监测并调节运行状态,确保长期稳定运行。
适应性强:能够处理多种类型的有机废气,广泛应用于不同行业的废气治理。
RCO催化燃烧设备可应用于石油、化工、塑料、橡胶、制药、印刷、家具、纺织印染、涂布、涂料、半导体制造、合成材料等行业产生中高浓度大风量有机废气处理。可处理的有机物质种类包括苯类、酚类、醛类、酮类、醚类、酯类、醇类、烃类等。
在选择和使用RCO催化燃烧设备时,应根据垃圾焚烧厂的具体废气成分和浓度,以及生产工艺的特点,选择合适的设备型号和运行参数。同时,为了确保设备的长期稳定运行和有效净化效果,需要定期对催化剂进行检查和更换,以及对设备进行维护和保养。
如果您对我们的产品感兴趣,想要了解详情以及报价,请留下您的详细信息,我们将在24小时内安排专业的技术经理给您回复。
交流产品需求
专家定制设备
售后找朴华
电话:15890137611
地址:河南省郑州市高新技术产业开发区
主要适用于存在有组织废气、粉尘或无组织排放治理需求的制造类企业,具体需结合自身生产工艺、污染物成分与当地排放要求判断。
关键看三个参数:风量、污染物浓度与成分。低浓度大风量、高浓度小风量、含尘含油、高温高湿等不同情形,对应的工艺选择差异明显。
常见原因包括滤袋或吸附材料饱和、预处理单元失效、实际风量偏离设计值、设备密封老化与管道积尘等,需通过定期检修与耗材更换加以避免。
以项目所在地生态环境部门批复的执行标准为准;同时需比较所属行业排放标准与地方标准,按较严值执行。